فارسی
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
تجزیه و تحلیل فناوری تولید سازه های فولادی
Ⅰ. نمای کلی
ساخت سازه های فولادیفرآیند تبدیل نقشه های طراحی به اجزای ساختاری فیزیکی است. هسته اصلی آن پردازش مواد فولادی به اعضای ساختاری فولادی واجد شرایط مطابق با الزامات طراحی از طریق روشهای تولید کارخانه است، در حالی که خواص مقطعی فولاد اساساً بدون تغییر باقی میماند.
تکنولوژی تولید سازه های فولادی به طور کلی شبیه به تکنولوژی ساخت مکانیکی است. با این حال، با توجه به اینکه محصولات سازه های فولادی در نهایت در سایت های ساخت و ساز مونتاژ می شوند، فرآیندهای آن تاکید بیشتری بر کنترل دقیق و جلوگیری از تغییر شکل دارد.
Ⅱ. نمودار جریان فرآیند تولید سازه فولادی
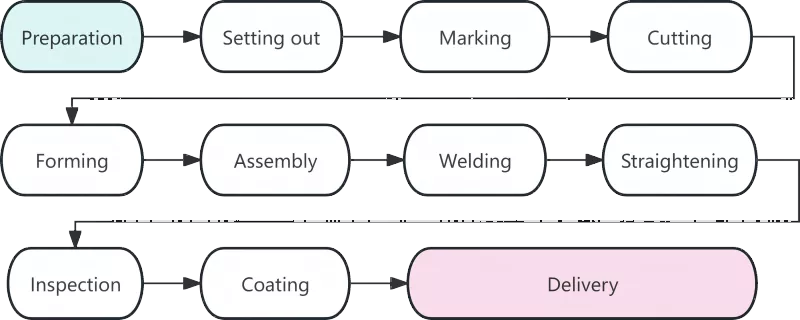
Ⅲ. تجزیه و تحلیل دقیق هر رویه کاری
|
فرآیند |
توضیحات |
|
آماده سازی مواد |
آمادهسازی مواد نشاندهنده شروع ساخت سازههای فولادی است و کیفیت آن مستقیماً بر روی تمام مراحل کار بعدی تأثیر میگذارد. وظایف اصلی در این مرحله شامل پذیرش مواد، صاف کردن و تمیز کردن سطح است. پس از رسیدن مواد فولادی به کارخانه، گواهی مواد آنها باید با محصولات واقعی بررسی شود. بازرسی مجدد ترکیب شیمیایی و خواص مکانیکی برای فولادهای مورد استفاده در اجزای اصلی ساختاری باید انجام شود. فولادهای تغییر شکل یافته ناشی از حمل و نقل باید با استفاده از صاف کننده های غلتکی یا ماشین های جک هیدرولیک صاف شوند. تجربه نشان میدهد که تقریباً 80 درصد از خطاهای ابعادی در سفید کردن ناشی از مواد خام صاف نشده است. |
|
لوفتینگ |
لفتینگ اولین مرحله حیاتی برای کنترل دقیق در ساخت سازه های فولادی است. بر روی پلتفرمهای اختصاصی یا جداول چیدمان، تکنسینها اتصالات و خطوط کلی اجزا را با نسبت 1:1 مطابق با نقشههای طراحی طراحی میکنند تا شکل قطعات را مشخص کنند. علاوه بر تأیید ابعاد نقشه، کمک هزینه انقباض جوشکاری باید طبق نیاز فرآیندهای مربوطه رزرو شود. معمولاً برای هر جوش لب به لب باید 1 تا 1.5 میلی متر در نظر گرفته شود. |
|
علامت گذاری |
علامت گذاری همچنین به عنوان خط کشی شناخته می شود، به روش استفاده از الگوها برای علامت گذاری موقعیت سوراخ ها و خطوط ماشینکاری برای خطوط اجزاء بر روی صفحات و مقاطع فولادی اشاره دارد. برای به حداکثر رساندن میزان استفاده از مواد، از اصل "اول قطعات بزرگ، بعد قطعات کوچک" پیروی می شود. از طریق چیدمان بهینه، میزان استفاده کلی از مواد می تواند به بیش از 85٪ برسد و حتی می تواند پس از بهینه سازی تودرتو از 92٪ نیز فراتر رود. |
|
برش |
برش فرآیند جداسازی مواد خام به قطعات جداگانه در امتداد خطوط مشخص شده است. روش های اصلی برش شامل برش گاز، برش پلاسما و برش لیزر است. کاربرد گسترده فناوری برش کنترل عددی، دقت و کارایی ساخت سازه های فولادی را بهبود بخشیده است. برخی از سطوح بریده شده برای جوش مستقیم بدون پردازش لبه ثانویه واجد شرایط هستند. |
|
شکل گیری |
اجزای غیر خطی مانند تیرهای منحنی و لوله های خمیده باید از طریق خمش سرد یا خمش گرم شکل داده شوند. خمش سرد در دمای اتاق انجام می شود و برای اجزای منحنی معمولی قابل استفاده است. برای خمش گرم، فولادها قبل از خم شدن تا دمای 900 تا 1100 درجه سانتیگراد گرم می شوند که برای صفحات ضخیم یا اجزای با شعاع خمشی کوچک استفاده می شود. |
|
مونتاژ |
مونتاژ به معنای ترکیب قطعات فرآوری شده بر اساس نیاز نقشه ها و تثبیت موقت آنها با جوشکاری چسبنده است. روش استاندارد مونتاژ به شرح زیر است: درزهای اتصال صفحات فلنج را آسیاب کنید ← بریدگی روی صفحات را بردارید ← به موقعیت دقیق با دستگاه مونتاژ دست یابید ← مونتاژ کامل فولاد مقطع T یک طرفه ← مجموعه را برگردانید و شکل گیری کلی را تمام کنید. |
|
جوشکاری |
جوشکاری فرآیند اصلی در ساخت سازه های فولادی با الزامات فنی بالا و کنترل کیفیت دقیق است. روشهای جوشکاری متداول عبارتند از: جوشکاری زیرپودری خودکار، جوشکاری محافظ گاز CO2 و جوشکاری قوس فلزی محافظ. |
|
صاف کردن |
تنش حرارتی ایجاد شده در حین جوشکاری باعث تغییر شکل اجزا می شود که باید با صاف کردن برای بازگرداندن شکل هندسی اولیه از بین برود. روش های متداول صاف کردن شامل صاف کردن مکانیکی، صاف کردن شعله و صاف کردن ترکیبی است. گرمایش در یک موقعیت نباید بیش از سه بار انجام شود و گرمای بیش از حد اکیدا ممنوع است. |
|
بازرسی |
بازرسی در کل فرآیند تولید به عنوان یک تضمین کلیدی برای کیفیت محصول عمل می کند. بازرسی مرحله ای عمدتاً بازرسی مواد خام، بازرسی در فرآیند و بازرسی پس از جوشکاری را پوشش می دهد. عیوب کشنده مانند ترک و همجوشی ناقص در داخل جوش مجاز نیست. |
|
پوشش |
پوشش سازه های فولادی را در برابر خوردگی و آتش محافظت می کند. سیستم پوشش استاندارد از سه لایه تشکیل شده است: پرایمر اپوکسی غنی از روی، پوشش میانی آهن میکاسه اپوکسی و پوشش رویی پلی اورتان یا فلوروکربن. پوشش مقاوم در برابر آتش باید در چندین لایه نازک اعمال شود. دمای محیط برای عملیات پوشش نباید کمتر از 5 درجه سانتیگراد باشد، رطوبت نسبی نباید از 85 درصد تجاوز کند و دمای سطح فولاد باید حداقل 3 درجه سانتیگراد بالاتر از نقطه شبنم باشد. |
|
تحویل از کارخانه |
تحویل مرحله نهایی ساخت سازه های فولادی است. قطعاتی که بازرسی نهایی را پشت سر بگذارند، شماره سریال و علائم منحصر به فردی خواهند داشت. اجزاء باید به صورت گروهی با توجه به ترتیب نصب دسته بندی شوند. بلوک های چوبی یا واشر لاستیکی باید بین اجزاء قرار داده شود تا از خراش پوشش جلوگیری شود. |
IV. روند توسعه فناوری ساخت سازه های فولادی مدرن
سازه فولادی مدرنتولید به طور فزاینده ای هوشمند و مکانیزه برای بهبود دقت و کارایی تولید است. فن آوری کنترل عددی، جوشکاری خودکار، کاربرد BIM و شبیه سازی مجازی برای پیش مونتاژ نشان دهنده روند توسعه آینده صنعت است.
تولید سازه های فولادی یک سیستم کامل است که شامل فرآیندهای نزدیک، الزامات دقت بالا و کنترل کیفیت دقیق است. هر رویه از چیدمان تا پوشش مستقیماً بر کیفیت محصولات نهایی تأثیر می گذارد. با استفاده گسترده از فناوری های هوشمند، استانداردهای سخت گیرانه تری برای سازه های فولادی اتخاذ خواهد شد که منجر به بهبود بیشتر کیفیت محصول می شود.
اخبار مرتبط
- چگونه اندازه مناسب را برای ساخت اصطبل اسب اسکلت فلزی انتخاب کنیم؟
- مونتاژ سازه فولادی در محل + گردش کار ساخت بالابر یکپارچه + ملاحظات کلیدی
- چرا ساخت خانه قاب فولادی پیش ساخته دو لایه را برای زندگی مدرن انتخاب کنید؟
- نه نکته کلیدی برای طراحی و ساخت ساختمان های کارخانه سازه های فولادی
- چگونه ساخت سوله مرغ با سازه فولادی می تواند مدیریت مرغداری ها را بهبود بخشد؟
- ساختمان های صنعتی «سبک لوکوموتیو»: دفتر 3 طبقه باید فولادی باشد یا بتنی؟
برای من پیام بگذارید