فارسی
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Column Processing Flow & Engineering Application Achievements
I. نقشه طرح بندی کلی
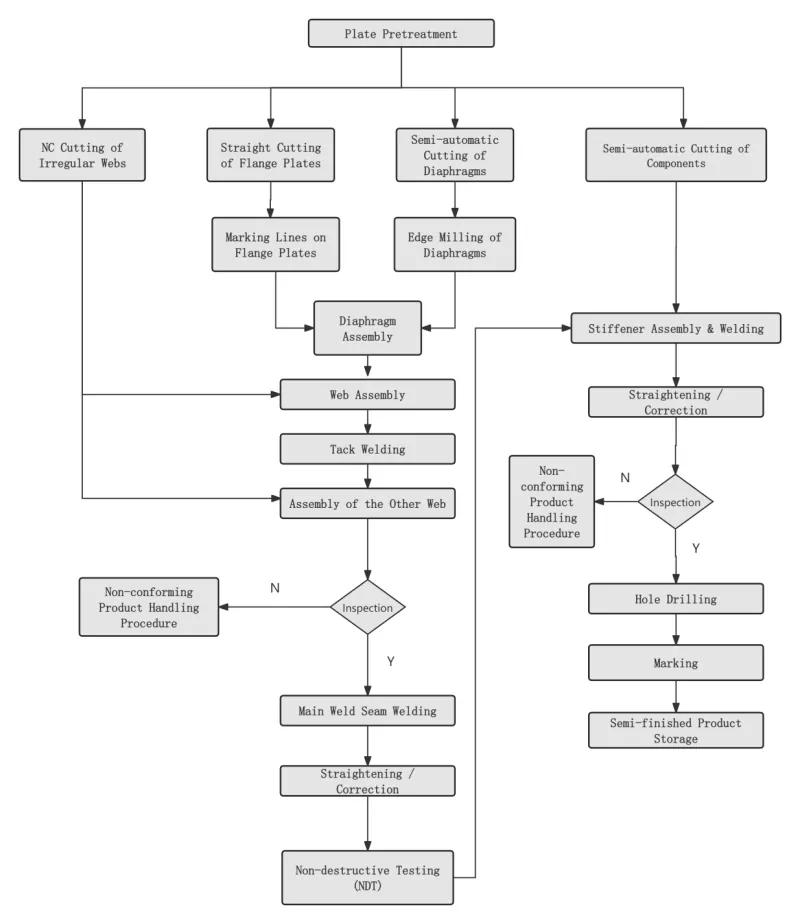
Ⅱ. فرآیند کلیدی
|
مرحله 1 پیش تصفیه سطح صفحه فولادی |
مطابق با الزامات طراحی یا فرآیند قبل از سفید شدن صفحه فولادی انجام می شود. |
|
|
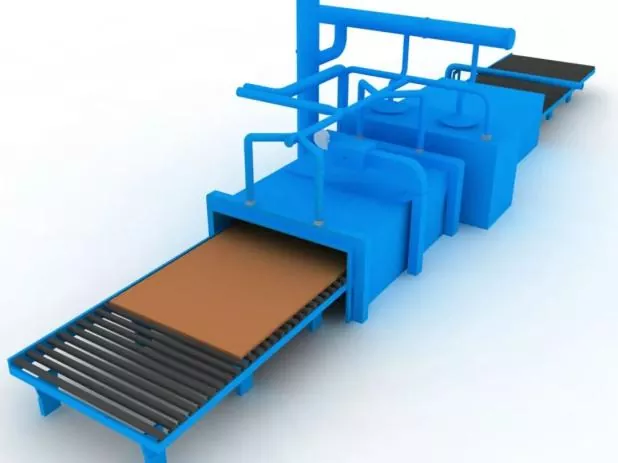
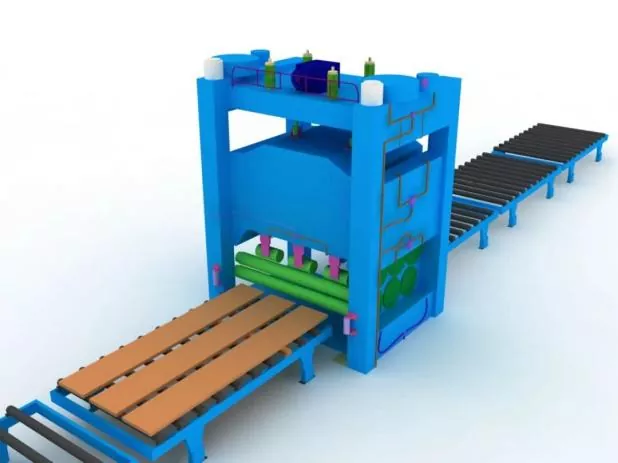
مرحله ۲ صاف کردن ورق فولادی |
صاف کردن کلی باید پس از پیش تصفیه ورق فولادی انجام شود تا از دقت خالی شدن اطمینان حاصل شود و تنش پسماند داخلی ورق فولادی کاهش یابد. |
|
|
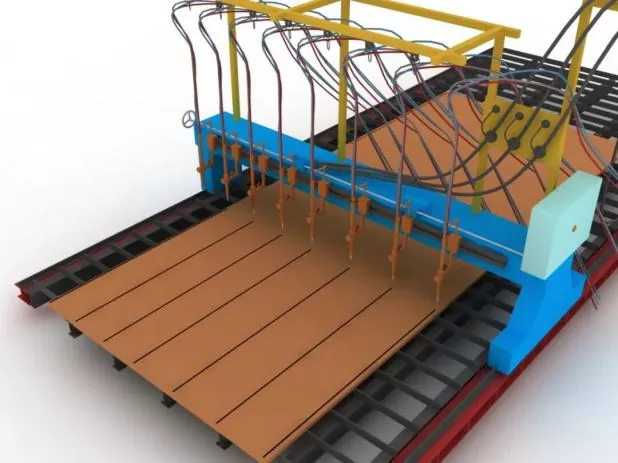
مرحله 3 برش و خالی کردن قطعات |
قبل از برش، دستگاه برش را تنظیم کنید، مدل نازل را تأیید کنید و پایداری فشار هوا را بررسی کنید. |
|
|
در حین برش، ابتدا درز برش صفحه فولادی را از قبل گرم کنید و سرعت برش را به شدت کنترل کنید. |
||
|
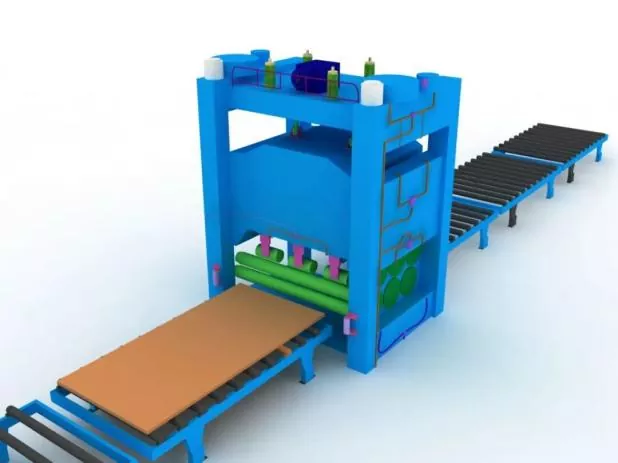
مرحله 4 صاف کردن ثانویه قطعات |
برای اطمینان از دقت مونتاژ و کاهش تنش پسماند داخلی صفحات فولادی پس از خالی کردن صفحه فولادی انجام می شود. |
|
|
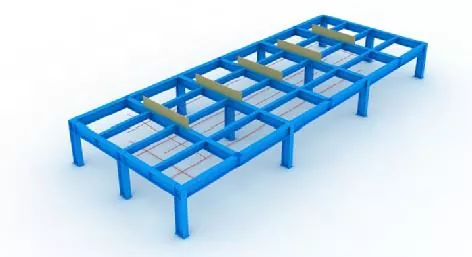
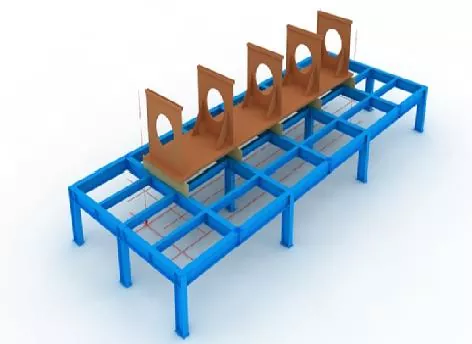
مرحله 5 تنظیم Jigs و Layout Lines |
قبل از مونتاژ، ابتدا باید خطوط چیدمان و جیگ ها تنظیم شوند. |
|
|
در حین نصب جیگ، باید از سطح افقی دهانه بالایی اطمینان حاصل شود و استحکام و استحکام کافی تضمین شود. |
||
|
تمام خطوط و خطوط چیدمان فقط پس از بازرسی و تایید توسط پرسنل تعیین شده قابل استفاده هستند. |
||
|
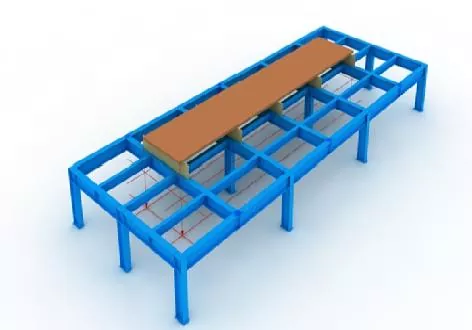
مرحله ۶ موقعیتیابی پانل پایین |
دقیقاً توسط باب شاقول و خطوط چیدمان قرار گرفته است. |
|
|
مرحله 7 مونتاژ دیافراگم |
قبل از مونتاژ دیافراگم ها، خطوط تعیین موقعیت را روی پانل پایین علامت بزنید و زنگ شناور را در دو طرف خطوط با چرخ سنگ زنی پاک کنید. |
|
|
پس از نصب دیافراگم ها، آنها را با جوشکاری ثابت کنید. |
||
|
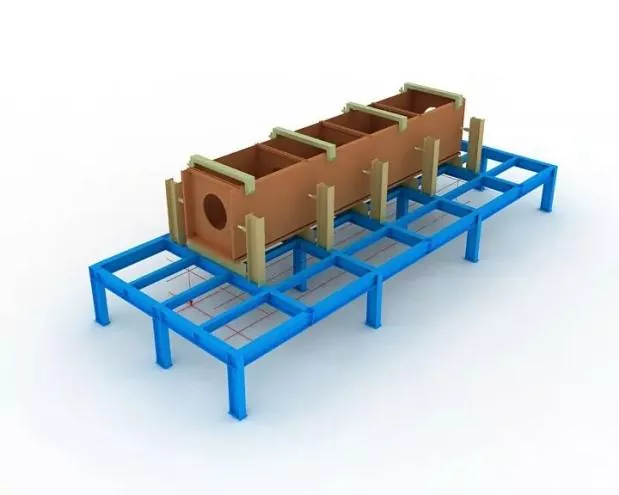
مرحله 8 مجموعه وب |
بعد از اینکه تار مونتاژ شد و واجد شرایط شد، آن را با جک محکم در مقابل دیافراگم محکم کنید، سپس با جوشکاری آن را ثابت کنید.
|
|
|
مرحله 9 مجموعه پانل بالایی |
موقعیت دقیق پانل بالایی را با باب شاقول کامل کنید، سپس با جوشکاری چسبناک تعمیر کنید. |
|
|
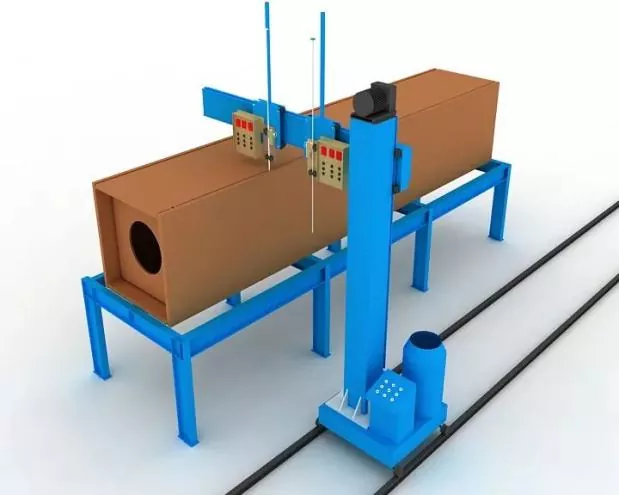
مرحله 10 جوشکاری دیافراگمی با الکترو سرباره |
جوشکاری الکتروسرباره یک طرفه برای دیافراگم ها استفاده می شود. |
|
|
آستینهای مسی برای راهاندازی و خاموش کردن قوس باید در دهانههای بالایی و پایینی سوراخهای جوش الکتروسرباره در حین جوشکاری نصب شوند. |
||
|
جریان و ولتاژ جوشکاری باید در طول فرآیند جوشکاری به شدت کنترل شود و توجه به مشاهده تغییر رنگ ناحیه جوشکاری الکتروسرباره روی وب شود. |
||
|
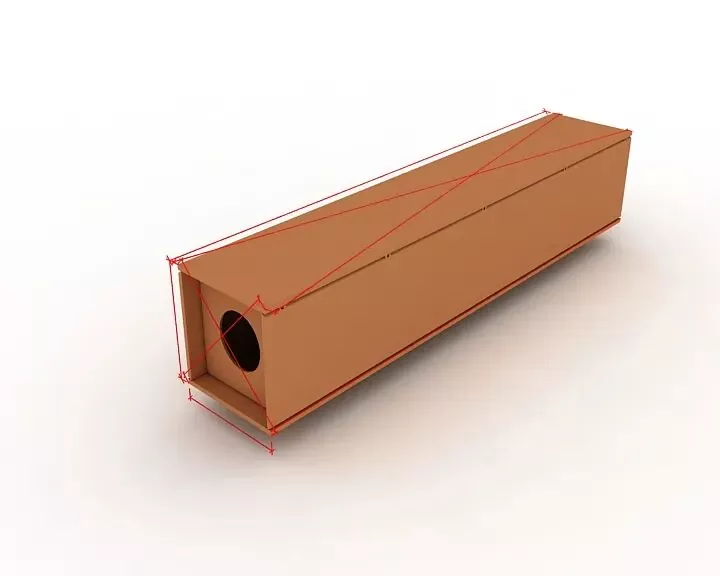
مرحله ۱۱ بازرسی کلی |
در طول بازرسی، روی بررسی اینکه آیا طول جزء، ابعاد مورب و ابعاد بخش انتهایی مطابق با الزامات طراحی و مشخصات هستند، تمرکز کنید و تمام قطعات خارج از تحمل را اصلاح کنید. |
|
|
مرحله 12 پایان آسیاب |
بعد از مونتاژ و جوشکاری سطح انتهایی را آسیاب کنید. |
|
|
تراز بودن اعضا و موازی بودن بین صفحه انتهایی و فرز برش را تضمین می کند. |
||
|
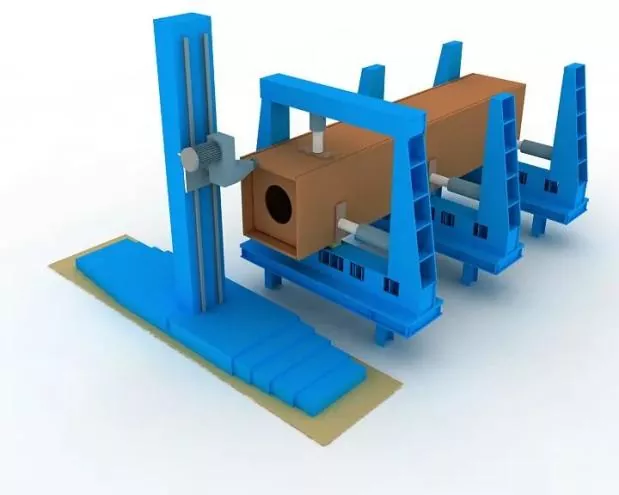
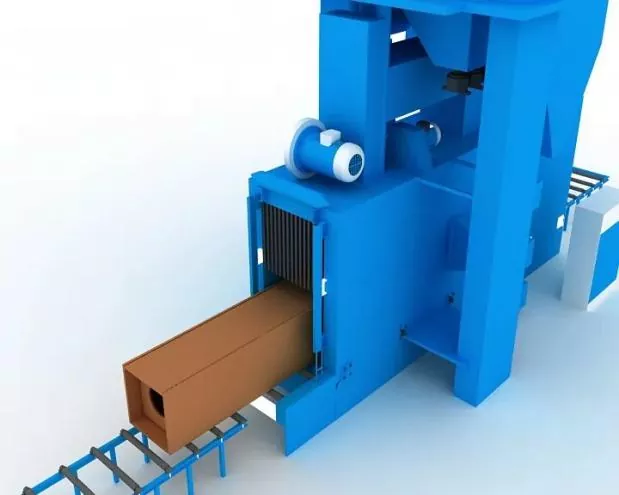
مرحله 13 سندبلاست و زدودن زنگ |
زنگ زدایی کامل توسط سند بلاست در صورت نیاز پس از جوشکاری، سپس به ساخت پوشش منتقل می شود. |
|

Ⅲ. مشخصات مونتاژ، موقعیت یابی و جوشکاری
|
دقت مونتاژ |
در حین مونتاژ: ● برای کنترل تغییر شکل جوشکاری باید از مهارهای مناسب استفاده شود. ● مقدار انقباض جوشکاری و تغییر شکل معکوس معکوس باید برای کنترل ابعاد اجزا و اطمینان از شکل صحیح در نظر گرفته شود. |
|
انحرافات مجاز برای ساخت و مونتاژ اتصالات جوشی و همچنین تلورانس های ابعادی اجزای سازه باید با الزامات آیین نامه پذیرش کیفیت ساخت سازه های فولادی (GB 50205) مطابقت داشته باشد. |
|
|
محل جوشکاری مونتاژ |
باید توسط جوشکاری قوس فلزی با گاز سیم جامد نیمه اتوماتیک (GMAW) اجرا شود. |
|
جوشکار |
جوشکارانی که در جوشکاری مونتاژ کار می کنند باید گواهینامه های صلاحیت مربوطه مشخص شده در مشخصات فنی جوش سازه های فولادی ساختمان (JGJ81) را داشته باشند. |
|
موقعیت جوش های چسبنده |
موقعیت جوش های چسبی: جوش های چسبی باید از شروع و پایان جوش های رسمی اجتناب کنند و نباید در گوشه ها، لبه ها، انتهای و سایر نواحی بحرانی که مستعد استحکام سازه و نقص های کار هستند قرار داده شوند. |
|
برای اتصالات T، جوشکاری چسبنده: باید به صورت متقارن در هر دو طرف انجام شود. ضمناً باید تا حد امکان از جوشکاری در داخل شیار خودداری شود. برای جوشکاری شیاری با نفوذ کامل: جوشکاری چسبنده باید روی شیار برای جوشکاری پشتی انجام شود، به عنوان مثال، جوشکاری پشتی. |
|
|
موقعیت های مونتاژ و جوشکاری صفحات پشتی جوش و همچنین صفحات روان و روان باید با استانداردهای مربوطه مطابقت داشته باشد. |
|
|
مواد جوش |
مواد جوشکاری مورد استفاده برای مونتاژ و جوشکاری چسبنده باید با مواد جوشکاری رسمی مطابقت داشته باشد، یعنی همان مواد جوشکاری که در جوشکاری رسمی استفاده می شود. |
|
برای جوشکاری مونتاژی بین فولاد با مقاومت بالا و فولاد کم استحکام، مواد جوشکاری باید مطابق با درجه فولاد کم استحکام انتخاب شوند. |
اخبار مرتبط
- تبریک روز ملی از سازه فولادی Eihe
- اولین باربری موفق! پروژه آسیا و اقیانوسیه مراکش که توسط Eihe Steel انجام شده است
- تمدید صلاحیت تایید شد! Eihe به طور پیوسته ردپای بازار جهانی را گسترش می دهد
- تحویل سازه فولادی EHSS برای فرودگاه ها و ایستگاه ها
- تمرکز بر توسعه جهانی: انجمن صنعت سازه فولادی شاندونگ با موفقیت کنفرانس تبادل تجربه را در مورد بین المللی سازی صنعتی برگزار کرد
- EHSS صرفاً میزبان هشتمین انجمن توسعه با کیفیت بالا سازه فولادی شاندونگ و کنفرانس سالانه SSSIA 2026 در چینگدائو با موفقیت کامل بود.
برای من پیام بگذارید